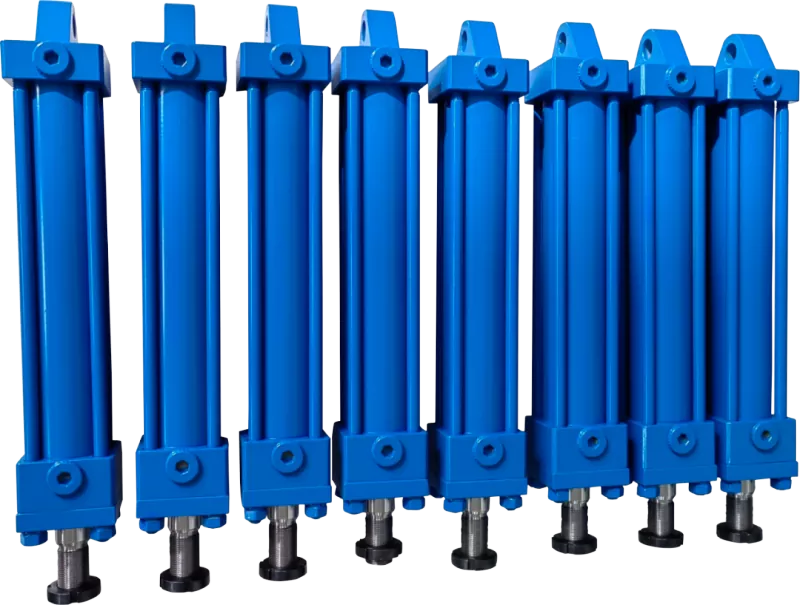
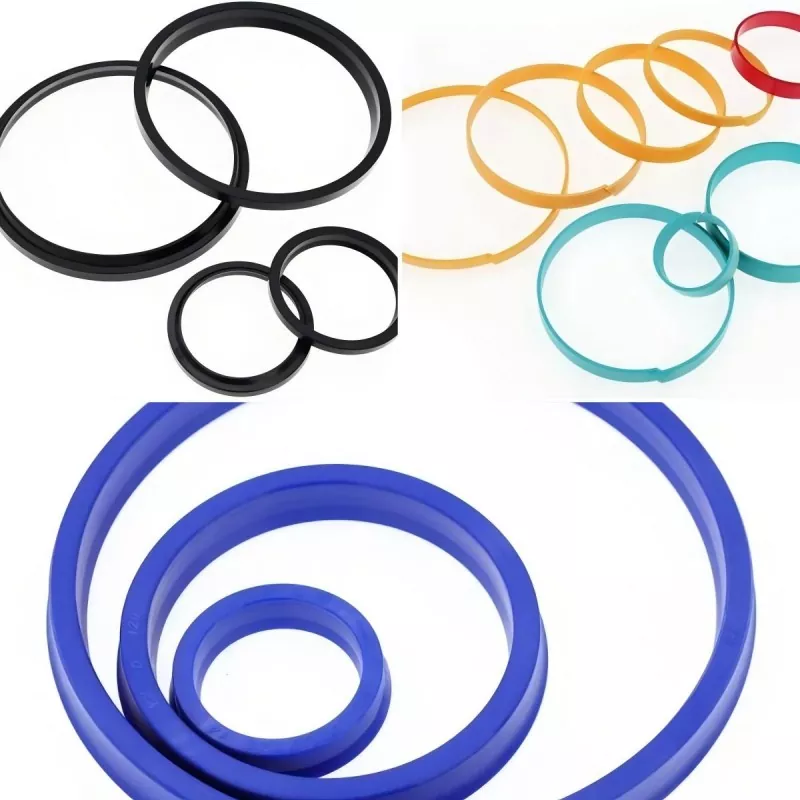
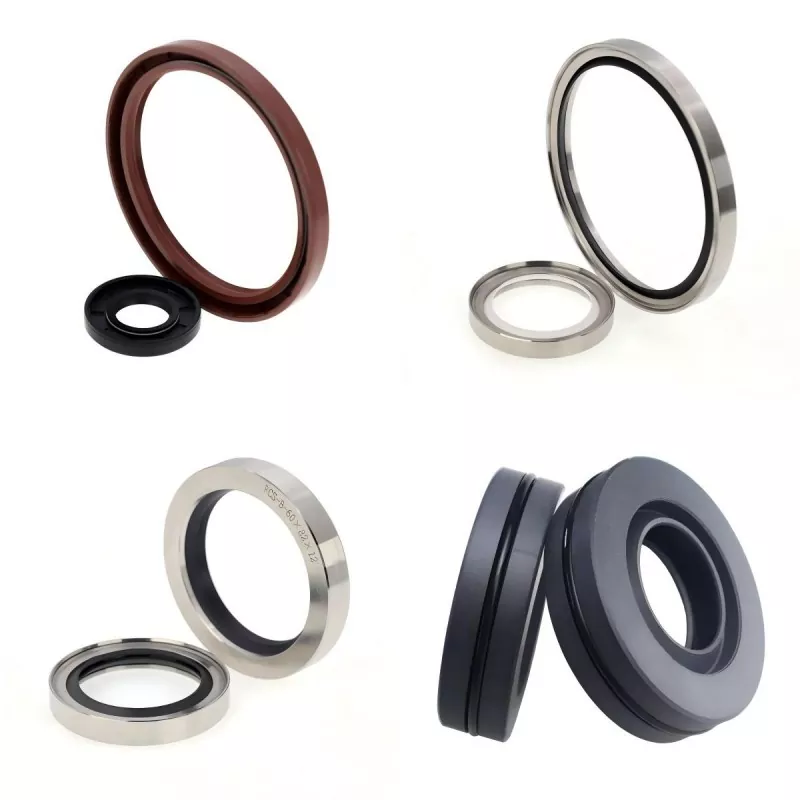
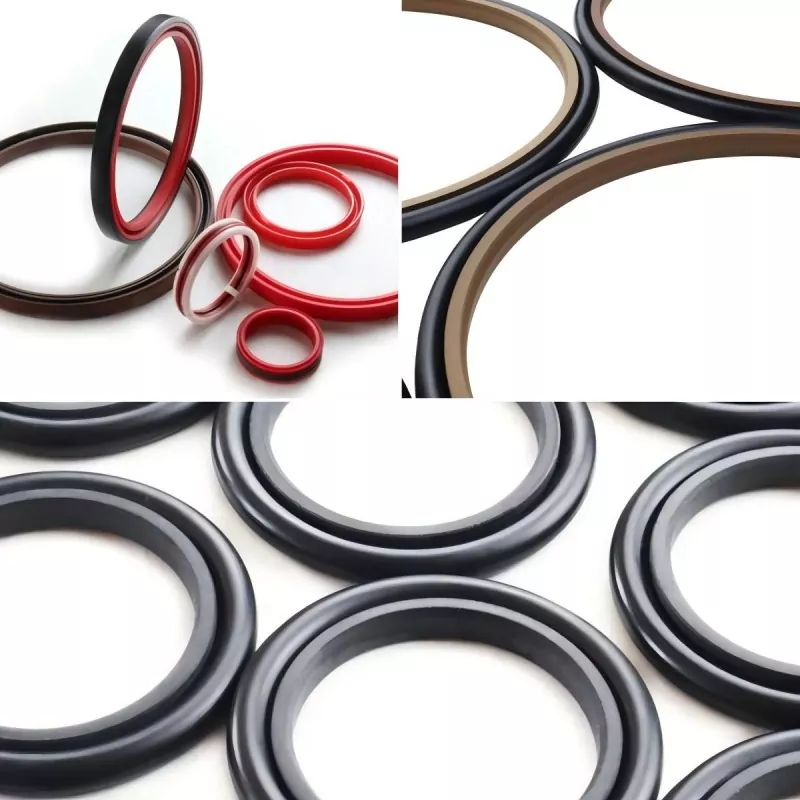
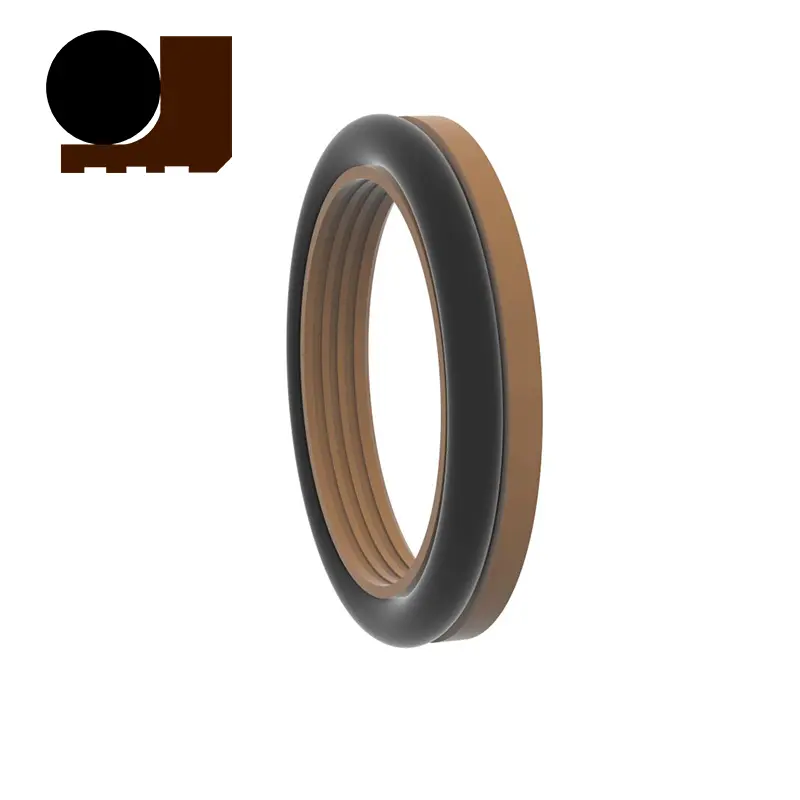
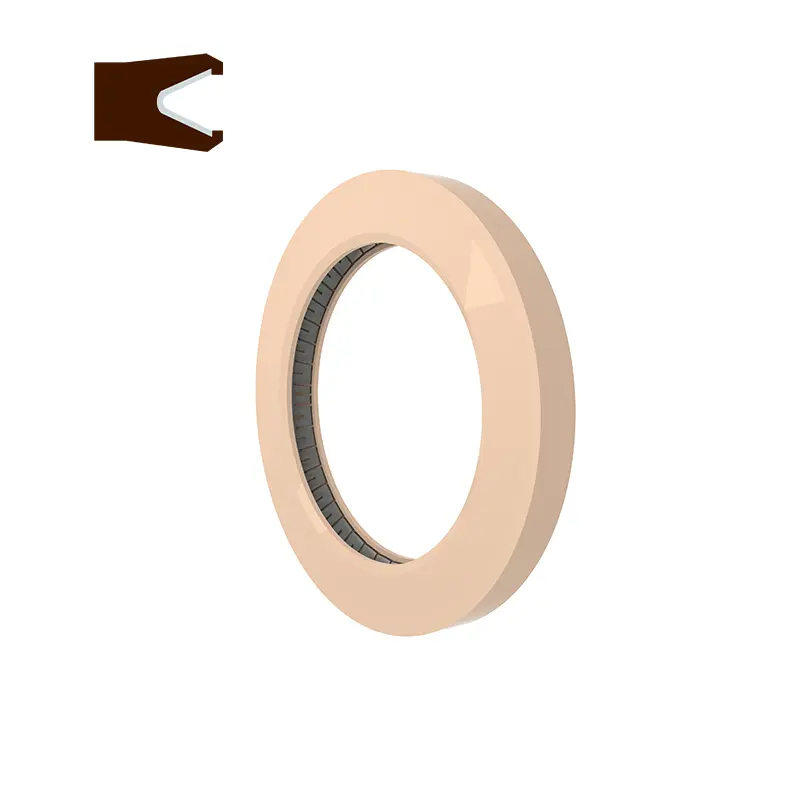
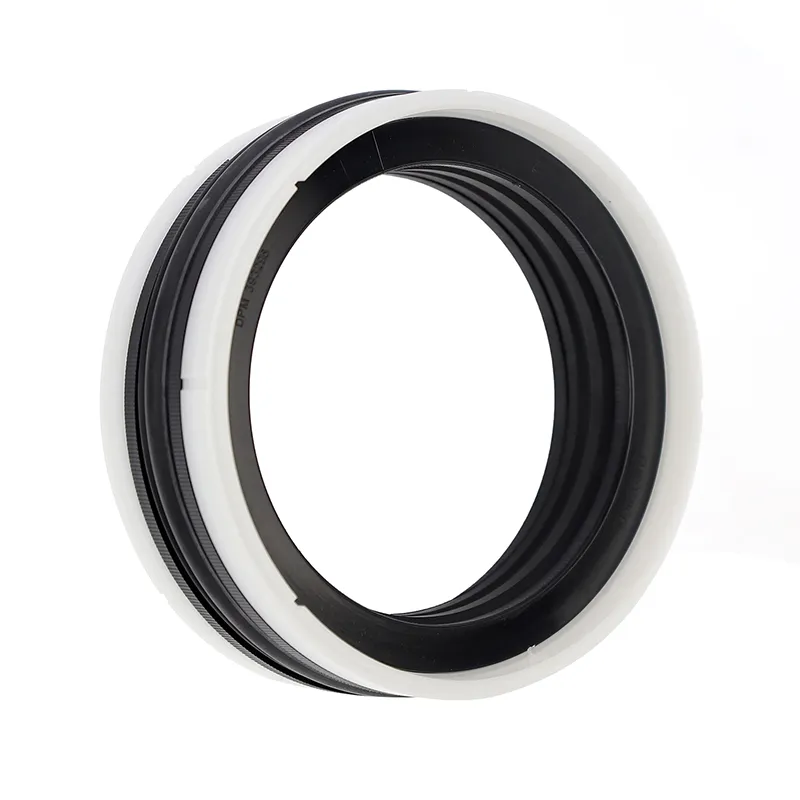
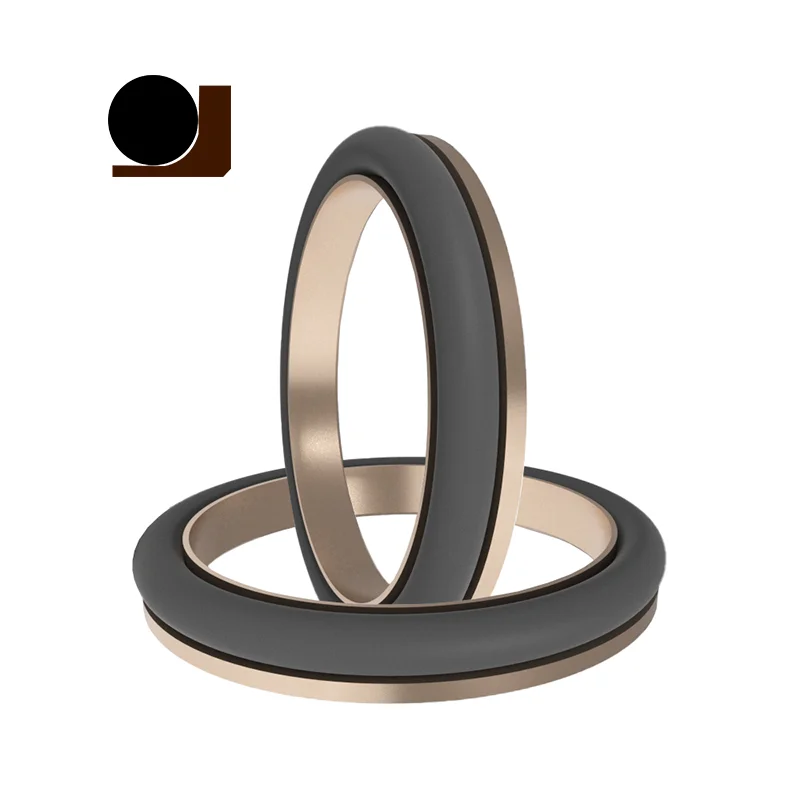
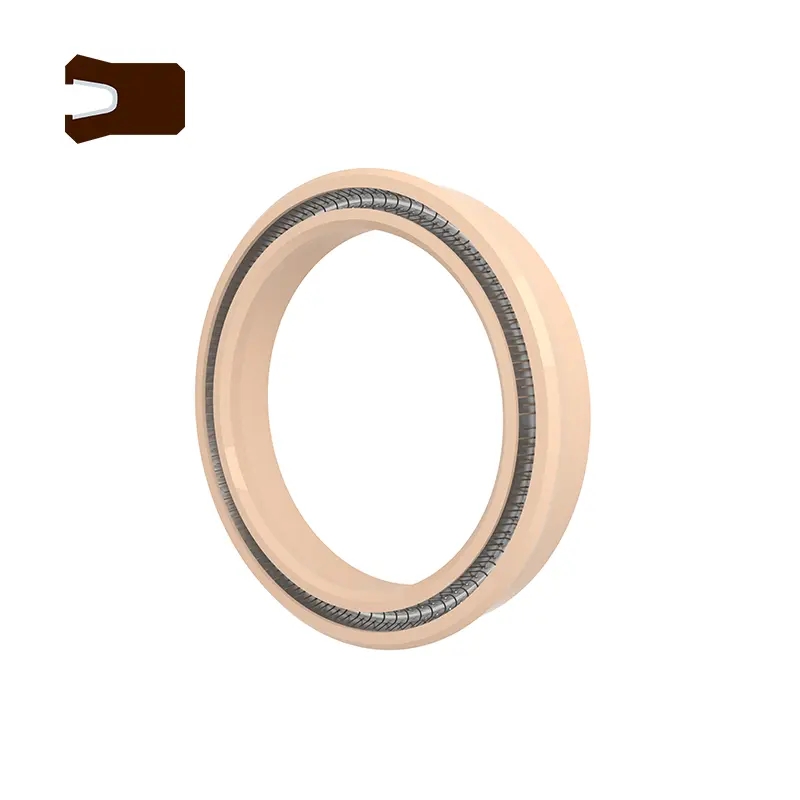
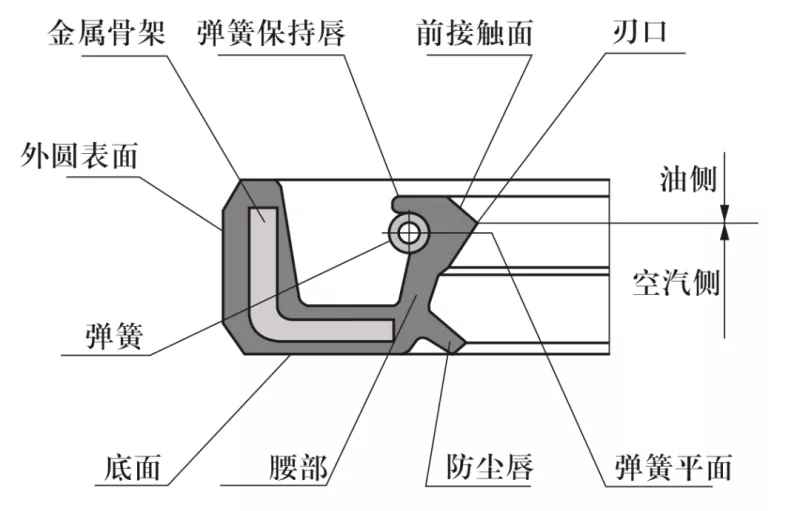
U halqası hidravlik silindrlərdə ən çox istifadə edilən yağ möhürüdür. Bu, porşen və ya porşen çubuğuna tətbiq olunmasından asılı olmayaraq effektiv sızdırmazlığı təmin edən tipik dodaq tipli möhürdür. Aşağı təzyiqlərdə,möhürdodağın müdaxilə deformasiyasına əsaslanır; kiçik təmas sahəsi nisbətən az sürtünmə ilə nəticələnir.
Təzyiq artdıqca dodağın elastik deformasiyası dartılma, sıxılma və əyilmə gərginliyi ilə birlikdə artır və radial təmas qüvvəsinin avtomatik artmasına səbəb olur. Sızdırmazlıq səthi ilə təmas uzunluğu U-halqanın bütün eksenel uzunluğu təmasda olana qədər genişlənir və bununla da yüksək təzyiq şəraitində effektiv sızdırmazlığı təmin edir.
Bütün hidravlik silindrlər toz möhürü ilə təchiz olunmalıdır. Piston çubuğunun geri dönməsi zamanı toz möhürü çubuğun səthinə yapışan çirkləndiriciləri sıyırır, əsas möhürü və bələdçi kolunu zədələnmədən qoruyur. İkiqat fəaliyyət göstərən toz möhürləri də köməkçi sızdırmazlıq funksiyasını təmin edir; onların daxili dodaqları piston çubuğunun səthinə yapışan yağ filmini sıyrır və bununla da ümumi sızdırmazlıq qabiliyyətini artırır.
1. Yanlış möhür quraşdırma oriyentasiyasından qaynaqlanan sızma
2. Quraşdırma zamanı və ya boru kəmərinin içindən möhürə daxil olan yad cisim və ya toz nəticəsində yaranan sızma
3. Yanlış montaj nəticəsində möhür zədələnməsi nəticəsində yaranan sızma
4. Piston çubuğunun səthində cızıqlar nəticəsində yaranan sızma
5. Qaynaq zamanı qeyri-bərabər cütləşən səthlərdən yaranan sızma
6. Eksentriklik və ya qeyri-kafi konsentriklik səbəbindən mərkəzdən kənar yükləmə nəticəsində yaranan sızma
7. Qeyri-bərabər örtük tətbiqi və ya örtük materialının möhür halqasına daxil olması nəticəsində yaranan sızma
1. Həddindən artıq təzyiq nəticəsində yaranan ekstruziya zədələnməsi (nibbling).
2. Bağlanmış havanın adiabatik sıxılması nəticəsində yaranan möhür yanması
3. Sızdırmazlıq materialı ilə əməliyyat mühiti arasında uyğunsuzluq səbəbindən materialın deqradasiyası (məsələn, şişkinlik)
4. Yüksək temperatur nəticəsində materialın xarab olması
5. Materialın sərtləşməsi və aşağı temperaturda büzülməsi nəticəsində yaranan sızma
6. Yüksək tezlikli qarşılıqlı hərəkət nəticəsində möhürdə istilik əmələ gəlməsi və quru sürtünmə
7. Aşağı təzyiqlərdə və aşağı sürətlərdə qeyri-sabit hərəkət
8. Zəif yağlama səbəbindən möhürün sürətlənmiş aşınması
9. Komponentlərin vibrasiyası nəticəsində yaranan sızma
10. Ətraf mühitin tozunun səbəb olduğu sızdırmazlıq halqasının anormal aşınması
11. Sızdırmazlıq yivində paslanma nəticəsində yaranan sızma
1. Bələdçi/dəstək komponenti materiallarının düzgün seçilməməsi səbəbindən silindr lüləsinin və ya piston çubuğunun zədələnməsi
2. Sürtünmə səthləri arasında düzgün boşluq olmaması səbəbindən ekstruziya zədələnməsi
3. Silindr lüləsinin və ya porşen çubuqunun uclarında düzgün olmayan yivlərin çəkilməsi və ya əyilmə nəticəsində möhür halqasının zədələnməsi
4. Sərtlik və ya öz çəkisi ilə bağlı hesablama xətaları səbəbindən zəif əməliyyat performansı
5. Sızdırmazlığın quraşdırılması üçün düzgün olmayan paxlama nəticəsində möhür halqasının zədələnməsi
6. Uyğun olmayan sürüşmə səthinin pürüzlülüyünə görə möhür halqasının aşınması
7. Sızdırmazlıq halqasının aşınması və ya möhürün keçdiyi səthdə qeyri-bərabər örtük, səthin məsaməliliyi və ya cızıqları nəticəsində yaranan zədə
8. Sızdırmazlıq yivində qeyri-kafi səth pürüzlülüyünə görə möhürlərin aşınması və ya zədələnməsi (xüsusilə val möhürlərinin yivlərində)
9. Porşen və ya porşen çubuqunun örtüyünün məsaməli olması nəticəsində yaranan sızma
10. Silindr lüləsinin və piston çubuqunun zəif yağlanması səbəbindən aşınması və ya xallanması
1. Saxlama və ya daşınma zamanı yüksək temperaturlara məruz qalması səbəbindən materialın xarab olmasını və ya deqradasiyasını möhürləyin
2. Sızdırmazlıq materiallarının pisləşməsinə səbəb olan güclü işıq, ozon və ya radiasiya
3. Sızdırmazlıq halqasının deformasiyasına səbəb olan düzgün olmayan saxlama üsulları
4. Uzun müddət saxlanması səbəbindən kipləşdirici materialların qocalması
Səbəblər və tədbirlər:
1. Yanlış montaj: Sızdırmazlıq halqasını düzgün quraşdırın; tərs quraşdırmadan və ya yanlış hizalanmadan çəkinin
2. Qeyri-kafi dodaq təzyiqi (yağ möhürləri): Sızdırmazlığın ölçülərini yoxlayın və yayın düzgün işlədiyini yoxlayın
3. Milin pürüzlülüyü və ya səth qüsurları: Mil pürüzlülüyünü azaldın və ya daha yumşaq möhür və ya alternativ sızdırmazlıq materialı seçin
4. Sızdırmazlıq dodağının çatlaması: Ehtimal ki, mil səthinin pürüzlülüyü, səhv sızdırmazlıq materialı və ya həddindən artıq sürət/temperatur səbəb olur
5. Sızdırmazlıq halqasının zədələnməsi və ya aşınması: Sızdırmazlıq halqasını dəyişdirin və daha yüksək aşınma müqavimətinə malik olanı seçin
Səbəblər və tədbirlər:
1. Zəif yağlama: PTFE sürtünmə səthinə keçməyi düşünün
2. Həddindən artıq yüklənmə: Möhür növünün dəyişdirilməsini nəzərdən keçirin
3. Həddindən artıq təzyiq: Möhür növünün dəyişdirilməsini nəzərdən keçirin
Səbəblər və tədbirlər:
1. Səhv və ya ehtiyatsız quraşdırma: Müvafiq texnika və alətlərdən istifadə edin.
2. Kobud mil səthi: Səthin pürüzlülüyünü və paxların kəsilməsinin xüsusiyyətlərini yoxlayın.
3. Aşındırıcı hissəciklərin olması (həmçinin milin aşınması kimi özünü göstərir): Tozlu mühitlərdə toz keçirməyən möhürlərdən istifadə edin.
Səbəblər və tədbirlər:
1. Yanlış möhür növü və ya material seçimi: İş şəraitinə əsasən daha uyğun möhür növünü seçin.
2. Həddindən artıq təzyiq: İş şəraitinə əsasən daha uyğun möhür növünü seçin.
3. Həddindən artıq temperatur: İş şəraitinə əsasən daha uyğun möhür növünü seçin.
Səbəblər və tədbirlər:
1. Zəif montaj: Möhür üçün tövsiyə olunan standartlara uyğunluğunu yoxlayın; lazım olduqda müdaxilə və ya təzyiqi azaldın.
2. Yanlış möhür ölçüləri: Ölçü spesifikasiyalarını yoxlayın.
3. Həddindən artıq səth pürüzlülüyü: Səth pürüzlülüyünü azaldın.
4. Yüksək sürüşmə sürəti: Sızdırmazlığın növünün dəyişdirilməsi tələb oluna bilər.
5. Mühitin həddindən artıq işləmə təzyiqi: Sızdırmazlığın növü və ya materialının dəyişdirilməsi tələb oluna bilər.
Səbəblər və tədbirlər:
1. Sızdırmazlığın quru sürtünməsi: İş şəraitini yaxşılaşdırın.
2. Həddindən artıq səth pürüzlülüyü: Səth pürüzlülüyünü azaldın.
3. Zəif yağlama filminin formalaşması: İş şəraitini yaxşılaşdırın və ya möhür növünü dəyişdirin (məsələn, PTFE kompozit möhürlərindən istifadə edin).
Səbəblər və tədbirlər:
1. Arxaya quraşdırılmış möhür: Quraşdırmanı yoxlayın; zəruri hallarda iki istiqamətli möhürdən istifadə edin.
2. Qeyri-kafi ön yükləmə: Ölçüləri və əvvəlcədən yükləməni yoxlayın.
3. Sızdırmazlığın büzülməsi: Sızdırmazlıq materialı ilə mühit arasında uyğunluğu yoxlayın.
4. Sızdırmazlığın aşınması: Möhürü dəyişdirin və aşınmanın səbəbini araşdırın; xidmət müddəti qısa olarsa, möhür növünü dəyişdirməyi düşünün.
Səbəblər və tədbirlər:
1. Düzgün olmayan ilkin montaj: Möhürü spesifikasiyalara uyğun dəyişdirin və quraşdırma vəziyyətini diqqətlə yoxlayın.
2. Burulma nasazlığı (O-halqalar): O-halqanın uyğunluğunu qiymətləndirin.
3. Ekstruziya zədələnməsi (nibbling): Ekstruziya boşluğunu azaldın; zəruri hallarda ehtiyat halqaları quraşdırın.
4. Aşınma: Ölçüləri yoxlayın və zəruri hallarda ekstruziya boşluğunu tənzimləyin.
① açmayınmöhürzəruri hallarda qablaşdırma; əks halda, toz möhürlərə yapışa və ya cızıla bilər.
② Birbaşa günəş işığından uzaq sərin yerdə saxlayın; UV şüaları və nəm rezin və plastik materialların xarab olmasını və ölçü dəyişikliyini sürətləndirir.
③ Qablaşdırılmamış məhsulları saxlayarkən, yad cisimlərin yapışmasının və ya daxil olmasının qarşısını almağa diqqət edin və onları orijinal vəziyyətində saxlayın. Neylon materiallar rütubətin udulması nəticəsində yaranan ölçü dəyişikliklərinin qarşısını almaq üçün sıx şəkildə bağlanmalıdır.
④ Plombları qazan və ya soba kimi istilik mənbələrinə yaxın qoymayın; yüksək temperatur möhürlərin yaşlanmasını sürətləndirir.
⑤ Plombları televizorların və ya ozon mənbələrinin yaxınlığında qoymayın.
⑥ Möhürləri iynələr, məftillər və ya iplərdən istifadə edərək asmayın, çünki bu, sızdırmazlıq dodaqlarının deformasiyasına və ya zədələnməsinə səbəb ola bilər.
⑦ Sızdırmazlığın səthində rəngin dəyişməsi və ya ağ tozun görünməsi (çiçəkləmə) performansa təsir etmir.